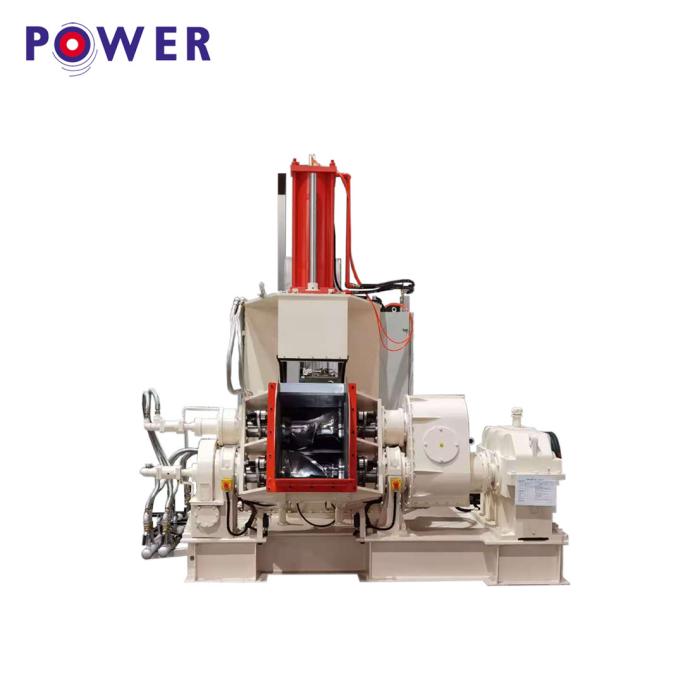
Gummiblandemaskinen består i utgangspunktet av tre prosesser i gummiblandingsprosessen: rulleinnpakning, spising av pulver, raffinering og raffinering.
1. Rullinnpakning
Under blanding kan det være fire mulige situasjoner der rå gummi dukker opp på valsen til den åpne møllen.
Den første situasjonen oppstår når rulletemperaturen er for lav eller gummien er hard, noe som fører til at gummien holder seg på den oppsamlede gummien og glir, ikke klarer å komme inn i rullegapet, eller bare blir til fragmenter når den presses inn med makt.
Den andre situasjonen oppstår når gummien er i en høy elastisk tilstand, med både plastisk flyt og passende høy elastisk deformasjon. Gummimaterialet vikles bare rundt den fremre rullen etter å ha passert gjennom rulleavstanden, noe som er gunstig for blandingsoperasjoner og dispergering av blandingsmiddelet i gummimaterialet.
Den tredje situasjonen oppstår når temperaturen er for høy, gummiens flyteevne øker, de intermolekylære kreftene avtar, og elastisiteten og styrken avtar. På dette tidspunktet kan ikke filmen vikles tett rundt rullen og danne en poselignende form, noe som resulterer i at rullen løsner eller brekker, og den kan ikke blandes.
Den fjerde situasjonen oppstår ved høyere temperaturer, hvor gummien går fra en svært elastisk tilstand til en viskøs tilstand, med nesten ingen elastisitet og styrke, noe som gjør det vanskelig å skjære i gummimaterialet. Derfor bør blandingstemperaturen kontrolleres for å holde gummimaterialet i god stand, noe som bidrar til blandingsprosessen.
2. Spisepulver
Pulverspisingsstadiet refererer til prosessen med å blande blandingsmiddelet inn i limmaterialet. Etter at gummirullen er pakket inn, bør en viss mengde akkumulert lim beholdes i den øvre enden av rullegapet for å raskt blande blandingsmiddelet inn i gummien.
Når du tilsetter blandemiddelet, på grunn av kontinuerlig vending og utskifting av det akkumulerte limet, føres blandemiddelet inn i rynkene og sporene i det akkumulerte limet, og deretter inn i rullegapet.
Under prosessen med å spise nudler må mengden akkumulert lim være moderat. Når det ikke er akkumulert lim eller mengden akkumulert lim er for liten, er blandingsmiddelet kun avhengig av skjærkraften mellom den bakre rullen og gummien for å gni inn i gummimaterialet, og kan ikke trenge dypt inn i innsiden av gummimaterialet, noe som påvirker spredningseffekten. På den annen side vil pulveriserte tilsetningsstoffer som ikke har blitt gnidd inn i gummien, bli presset i biter av den bakre rullen og falle ned i mottaksbrettet. Hvis det er et flytende tilsetningsstoff, vil det feste seg til den bakre rullen eller falle ned på mottaksbrettet, noe som forårsaker vanskeligheter med blanding.
Hvis det er for mye limopphopning, vil noe av limet rotere og rulle i den øvre enden av rullegapet, gummivalsslipemaskinen, noe som hindrer det i å komme inn i gapet og gjør det vanskelig for blandemiddelet å blande seg inn. Mengden oppsamlet lim måles ofte ved kontaktvinkelen (eller bittvinkelen), som vanligvis er mellom 32-45.
3. Raffinering og raffinering
Det tredje trinnet i blandingen er raffinering. På grunn av gummiens høye viskositet, flyter gummimaterialet under blandingen kun i omkretsretningen langs rotasjonsretningen til den åpne møllevalsen, uten aksial strømning. Dessuten er gummien som flyter i omkretsretningen laminær. Derfor kan ikke det klebende laget i den interne blanderen, som fester seg tett til overflaten av den fremre valsen med omtrent 1/3 av filmtykkelsen, flyte og blir et "dødt lag" eller "stillestående lag" i laboratorieelteblandere.
I tillegg vil det oppsamlede limet på den øvre delen av rullegapet også danne en delvis kileformet «tilbakeløpssone». Årsakene ovenfor resulterer alle i ujevn fordeling av blandingsmiddelet i gummimaterialet.
Derfor er det nødvendig å gå gjennom flere runder med raffinering, skjæring med venstre og høyre kniv, gummiekstruderingsmaskin, valsing eller trekantet innpakning, tynning, etc., for å bryte det døde laget og refluksområdet, gjøre blandingen jevn og sikre kvalitet og ensartethet.
Publisert: 30. oktober 2024